Какие дефекты выявляет дефектоскопия сварных швов и какие соединения можно контролировать?
Дефектоскопия сварных швов представляет собой комплекс инструментальных методов, предназначенных для обнаружения поверхностных и внутренних несплошностей в зоне сварного соединения без разрушения конструкции. В процессе контроля специалисты выявляют трещины металла, непровары, подрезы, прожоги, наплывы, поры сварного шва, шлаковые включения, расслоения, смещения кромок и другие нарушения геометрии или сплошности металла. Конкретный перечень выявляемых дефектов зависит от выбранной методики проведения, толщины изделия, марки материала, типа сварки, конфигурации шва и требований нормативной документации.
Контроль сварных соединений выполняется на трубопроводах, резервуарах, емкостях, металлоконструкциях, элементах котельного и технологического оборудования, строительных конструкциях, грузоподъемных механизмах и других объектах. Для поиска поверхностных дефектов применяются визуально измерительный, капиллярный и магнитопорошковый методы. Ультразвуковая дефектоскопия и радиографический контроль позволяют обнаруживать внутренние дефекты, которые не видны при внешнем осмотре. В зависимости от задачи может использоваться один метод или их сочетание.
Перед началом работ определяется зона контроля, очищается поверхность, уточняются доступность соединения и условия проведения обследования. Специалист проверяет состояние основного металла и сварного шва, фиксирует длину контролируемого участка, тип соединения и его пространственное положение. При необходимости выполняются натурные измерения, устанавливаются координаты дефекта и оцениваются его размеры. Такой подход позволяет получить объективные результаты измерений и определить соответствие требованиям проекта, технического задания и действующих стандартов.
Как проводится ультразвуковой контроль сварных соединений?
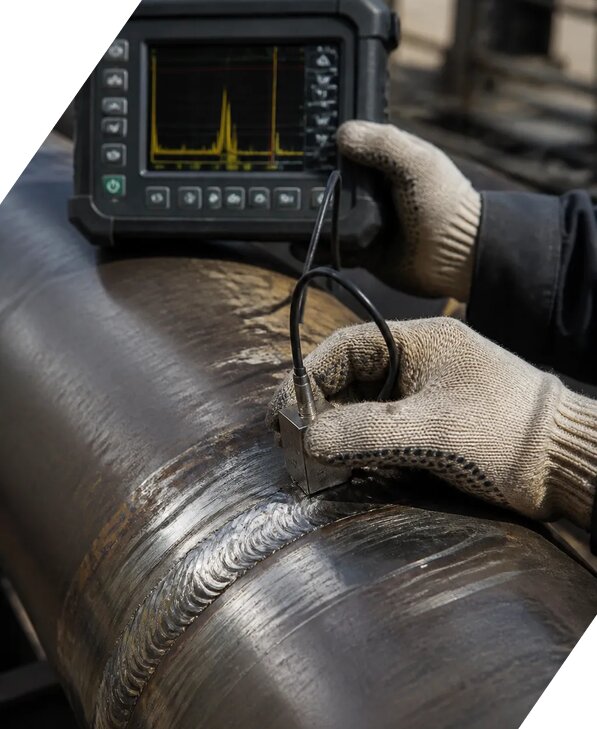
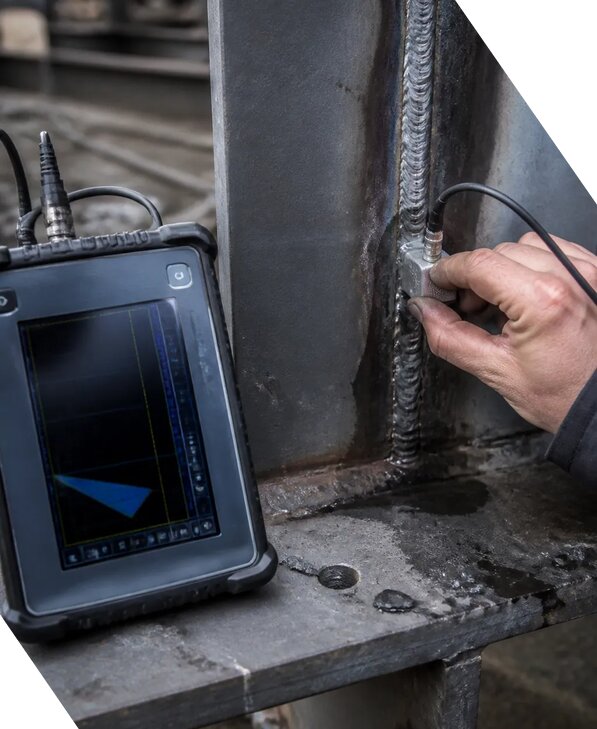
Ультразвуковой контроль является одним из наиболее распространенных способов выявления внутренних дефектов сварных швов. Метод основан на прохождении упругих волн через металл и регистрации отраженного сигнала от границ несплошности. Если внутри соединения присутствуют непровары, трещины металла, поры сварного шва, шлаковые включения или участки неплотного сплавления, ультразвуковой импульс изменяет направление и возвращается к преобразователю. По времени прихода и амплитуде сигнала специалист определяет расположение и ориентировочные размеры дефекта.
Перед обследованием выполняется настройка дефектоскопа на контрольный образец или стандартный образец предприятия. Проверяются рабочая частота, чувствительность контроля, диапазон развертки, угол ввода и стабильность показаний. После этого поверхность в зоне контроля очищается от загрязнений, ржавчины, окалины, краски и других покрытий, способных ухудшить контакт преобразователя с металлом. Для передачи ультразвука используется контактная жидкость. Сканирование выполняется по заданной схеме с учетом толщины изделия, формы шва, усиления и предполагаемой ориентации дефектов.
В ходе работ фиксируются амплитуда сигнала, глубина залегания отражателя, расстояние от контрольной точки, протяженность несплошности и ее условные координаты. При необходимости проводится дополнительное сканирование под разными углами, чтобы отличить реальный дефект от геометрического отражателя или структурных помех. На итоговую оценку влияет погрешность измерений, состояние поверхности, квалификация специалиста и правильность выбора параметров оборудования. По завершении оформляются протокол результатов и заключение дефектоскопии с указанием проверенных участков, обнаруженных показаний и вывода о соответствии соединения установленным нормам.
В каких случаях применяются радиографический, капиллярный и магнитопорошковый методы?
Выбор метода дефектоскопии зависит от характера предполагаемых повреждений, материала конструкции, толщины металла, доступности поверхности и требований нормативной документации. Радиографический контроль применяется преимущественно для обнаружения внутренних дефектов сварных соединений. С помощью рентгеновского или гамма-излучения получают изображение контролируемого участка, на котором могут быть видны поры, шлаковые включения, непровары, подрезы и другие нарушения плотности металла. Метод позволяет сохранить наглядное подтверждение результатов, однако требует организации радиационной безопасности, ограничения доступа в опасную зону и соблюдения специальной методики проведения.
Капиллярный контроль предназначен для поиска поверхностных и сквозных несплошностей, выходящих на поверхность. На подготовленный металл наносится пенетрант, который проникает в полости трещин, пор и других дефектов. После удаления излишков и нанесения проявителя дефект становится заметным по контрастному индикаторному следу. Этот способ подходит для контроля сварных швов из стали, алюминиевых сплавов, нержавеющих сталей и других не слишком пористых материалов. Он позволяет обнаруживать даже мелкие поверхностные дефекты, но не показывает несплошности, расположенные внутри металла и не имеющие выхода на поверхность.
Магнитопорошковый контроль используется для ферромагнитных материалов. В зоне контроля создается магнитное поле, а нанесенные магнитные частицы скапливаются над местами утечки поля, возникающими около трещин, непроваров у поверхности и других дефектов. Метод отличается высокой чувствительностью контроля к продольным и поперечным трещинам, но не применяется для немагнитных сплавов. На практике методы могут комбинироваться: визуальный осмотр и измерения дополняются капиллярным или магнитопорошковым контролем, а для оценки внутренних дефектов назначаются ультразвуковой или радиографический методы. Итоговый выбор закрепляется в техническом задании с учетом назначения объекта и требований к безопасности.
Какие документы и данные включаются в результаты дефектоскопии?
По результатам обследования оформляется комплект документов, позволяющий подтвердить фактическое состояние сварных соединений и обосновать выводы специалиста. Состав документации определяется задачей, типом объекта, примененным методом и требованиями заказчика, проектной документации, отраслевых правил и стандартов. Обычно в комплект входят программа или методика проведения контроля, рабочие записи специалиста, протокол результатов, схемы контролируемых участков, фотофиксация при необходимости и итоговое заключение дефектоскопии.
В протоколе указываются сведения об объекте, номере или обозначении сварного соединения, материале, толщине металла, типе шва, дате проведения работ и использованном методе. Отдельно приводятся сведения об измерительном оборудовании и испытательном оборудовании, их моделях, идентификационных номерах и действующей поверке или калибровке. Для ультразвукового контроля фиксируются параметры настройки дефектоскопа, примененный преобразователь, контрольный образец, диапазон чувствительности, амплитуда сигнала, глубина залегания и координаты дефекта. Для капиллярного или магнитопорошкового контроля описываются примененные материалы, подготовка поверхности и выявленные индикаторные следы.
В итоговом документе приводится оценка обнаруженных несплошностей с учетом их вида, размеров, количества, взаимного расположения и допустимых значений. Если дефекты отсутствуют либо соответствуют установленным критериям, указывается вывод о соответствии требованиям. При выявлении недопустимых дефектов даются рекомендации по ремонту, удалению дефектного участка, повторной сварке и обязательному повторному контролю. Документы могут использоваться при приемке строительных работ, техническом освидетельствовании, экспертизе промышленной безопасности, ремонте оборудования и подготовке исполнительной документации. Лабораторный контроль выполняется с учетом требований к компетентности персонала и применяемых средств измерений, а техническое заключение содержит понятный вывод, основанный на результатах измерений, а не на визуальном предположении.
Как определяется стоимость дефектоскопии сварных швов и что влияет на сроки выполнения?
Стоимость дефектоскопии сварных швов рассчитывается индивидуально, поскольку объем и трудоемкость контроля зависят от характеристик объекта и выбранной технологии. Ориентировочная цена может составлять от 1553 руб/м², однако окончательная сумма определяется после изучения исходных данных. На расчет влияют протяженность сварных соединений, количество швов, толщина и марка металла, конфигурация конструкции, высота или глубина расположения, необходимость применения подъемных средств, наличие защитных покрытий, степень загрязнения поверхности и доступность участка для специалиста.
Отдельно учитывается состав работ. В смету может входить визуально измерительный контроль, ультразвуковая дефектоскопия, радиография, магнитопорошковая или капиллярная проверка, разметка зоны контроля, очистка поверхности, инструментальные измерения, подготовка схем, обработка результатов и оформление документов. Если требуется обследовать объект в несколько этапов, работать в ограниченное технологическое окно или организовать радиационную безопасность, это также отражается на стоимости и сроках. При заказе услуги под ключ скидка от 16 процентов.
Для предварительной оценки обычно необходимы техническое задание, проектные чертежи, сведения о материале и толщине изделия, схема расположения швов, информация о предыдущих ремонтах и предполагаемый метод контроля. В Мичуринске специалисты компании ЭкспертизаРоссия выполняют работы на объектах различного назначения, подбирая методику проведения с учетом условий эксплуатации и требований нормативной документации. Компания работает с 2013 года, а с 2013 года по 2026 выполнено более 2575 заказов. Режим работы: Пн-Пт 09-18 Сб-Вс вых.. Для уточнения исходных данных отправьте запрос КП Сергею Алексеевичу или используйте телефон +7 931 105-63-33. Работы выполняются в Тамбовской области, а также на объектах в вашем городе. Срок зависит от объема обследования и готовности зоны контроля: небольшие участки проверяются в течение одной рабочей смены, а крупные объекты требуют поэтапного обследования, анализа показаний и подготовки полного комплекта документов.